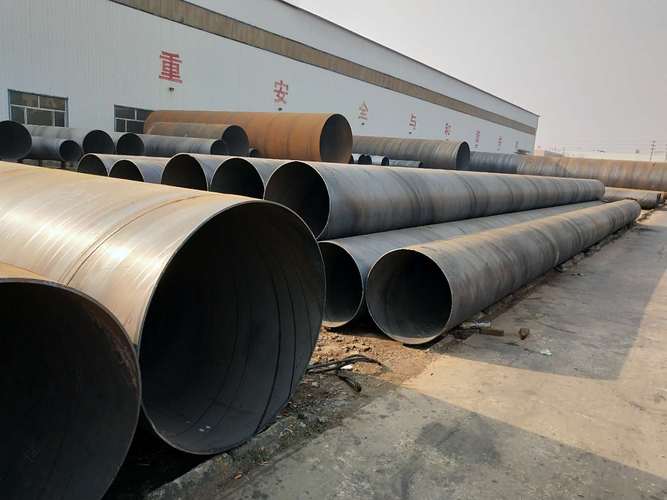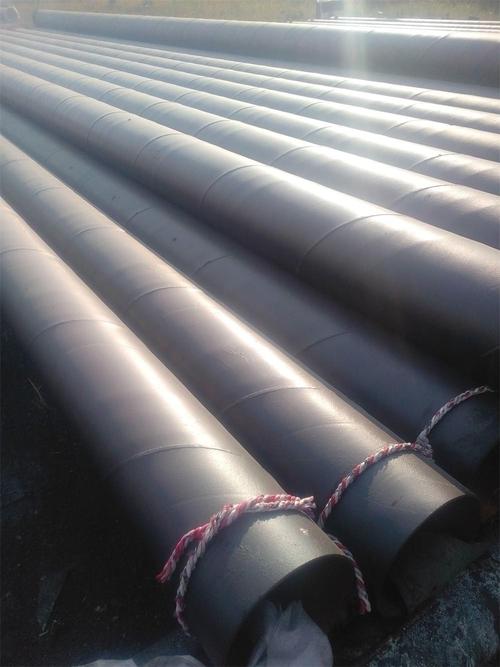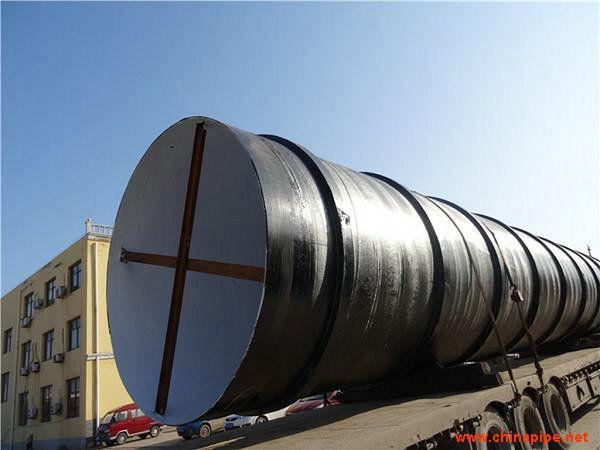
焊接双面埋弧焊螺旋缝钢管:工艺解析、质量控制与工程应用\n\n螺旋缝钢管作为一种重要的工业管材,广泛应用于石油、天然气、供水、供热及结构工程等领域。其中,采用双面埋弧焊工艺生产的螺旋缝钢管,因其焊缝质量高、生产效率高、成本相对较低,成为大口径厚壁管材的主流选择。本文将从工艺原理、关键技术、质量控制和应用场景四个方面,对双面埋弧焊螺旋缝钢管进行系统解析。\n\n#### 一、双面埋弧焊螺旋缝钢管的基本概念\n\n双面埋弧焊螺旋缝钢管是以带钢卷为原料,经螺旋成型后,采用埋弧焊工艺在管体内外两侧分别进行焊接而成的钢管。埋弧焊是一种电弧在焊剂层下燃烧的焊接方法,具有熔深大、焊缝质量稳定、飞溅少、无弧光辐射等优点。\n\n与传统的单面焊或高频焊相比,双面埋弧焊能够确保焊缝根部充分熔透,显著提高焊缝的致密性和力学性能,适用于高压、高强度的服役环境。\n\n#### 二、螺旋缝钢管的生产工艺流程\n\n双面埋弧焊螺旋缝钢管的生产通常包括以下几个主要步骤:\n\n1. 原材料准备:选用符合标准的低碳钢或低合金钢带卷,根据管径和壁厚要求确定带宽与卷重。\n2. 螺旋成型:带钢经铣边、矫平后送入成型机,通过辊轮组逐步弯曲成螺旋管坯。成型角度通常在30°~70°之间,决定了管径的大小。\n3. 预焊(点固焊):采用气体保护焊或小电流埋弧焊进行预焊,固定管缝,为后续正式焊接提供基础。\n4. 内焊:在管体内侧进行埋弧焊接,通常先焊内缝,确保根部熔透。\n5. 外焊:再在管体外侧进行埋弧焊接,通过合适的焊接参数保证内外焊缝的搭接量充足,避免未熔合。\n6. 焊缝检测与修复:采用超声波、X射线或磁粉探伤等方法检测焊缝质量,对缺陷进行标记和补焊。\n7. 切割、倒棱与端面加工:按照定尺长度切割管体,并对管端进行倒棱(坡口加工),便于现场对接。\n8. 水压试验与成品检验:进行水压试验或无损检测,确保钢管的承压能力和密封性能。\n\n#### 三、关键焊接控制要点\n\n确保双面埋弧焊螺旋缝钢管质量的核心,在于对焊接工艺参数的精准控制:\n\n- 焊接电流与电压:内焊和外焊的电流、电压匹配得当,可以保证熔滴过渡稳定,避免烧穿或未熔合。一般来说,内焊电流常高于外焊,以保证根部熔透。\n- 焊接速度:速度过快易产生咬边和气孔,过慢则热输入过大,导致焊缝晶粒粗化甚至烧穿。\n- 焊丝与焊剂匹配:根据母材类别选择合适强度的焊丝和焊剂,防止焊缝强韧性不足或产生延迟裂纹。\n- 焊缝坡口与装配间隙:螺旋管缝属于无坡口或直边对接,要求成型的管坯在组对时不能有较大错边或间隙不足。\n- 多层多道焊的热输入管理:对于厚壁管,内外焊常采用多层多道焊接,需要控制层间温度,防止产生冷裂纹。\n- 焊后热处理:部分的高强度或低温服役环境要求进行消除应力处理。\n\n#### 四、常见焊接缺陷及预防措施\n\n在实际生产中,双面埋弧焊螺旋缝钢管常反映出如下缺陷,需要结合监测数据动态优化:\n\n| 缺陷类型 | 主要成因 | 防治思路 |\n|----------|----------|----------|\n| 气孔 | 焊剂受潮、母材表面锈蚀、坡口殘留油污、电弧过长 | 按要求烘焙焊剂,强化焊前清理,控制焊接工艺 |\n| 夹渣 | 焊接速度过快,层间清洁不足 | 加强淬硬层打磨与层间清理,匹配焊接参数 | \n| 未熔合 | 侧壁未熔透、内焊与外焊焊缝彼此搭接位置安排不准 | 配适用成型角与电流电压对埋弧要求做配合而调整 | \n| 裂纹 | 热输入低时产生坑裂(延迟裂纹),特别是厚壁高强度钢部位焊材匹配不当 | 焊前预热、控制氢源,预热层冷和热冷后维持相应周期 |\n\n为防止此类连续性漏洞, 检验环节引入了无损超声波和射线复核工序,通常UT对于探检内有部分异常、钢修去还要掌握补焊前后的区分来降低杂质氢可能层等的残留。焊接双面埋弧焊通过智能程序进行设备回馈就能提高同一炉批生产的整体一致严、螺旋造焊缝管线具备牢固和稳定性是非常达标于管结构的供应。 \n让埋弧效果严铺接出更深厚度钢管性能保证焊接工作在线扫描自动跟踪正是工业4.0以及大口径性能。\n\n该类型管控关键目的优。制作如环向东自动外接对中是接点和要求强匹配设备调平——某些大直(<=100mm^2)的高精密高锰等等钢管仍然用弧焊它强能量可达140千